
導入背景與成效
製造流程涵蓋工程設計、加工製造至出貨等多道工序,流程長且跨多個工作站,對生產資訊即時掌握與設備稼動管理具高度需求。
ERP 與現場作業間存在數位資訊流斷層:ERP 雖已建立製令單並記錄產品名稱、規格、數量、交期與 BOM 等資料,但製令下達現場後,生產排程、工單執行進度與設備運作狀態仍高度仰賴人工回報與現場巡查。
工單實際加工時間、設備稼動率與生產負荷無法即時彙整與分析,管理端在排程調整與產能掌握上多依賴經驗判斷。
能源管理僅停留於全廠事後統計階段,僅能依台電每月帳單掌握全廠用電量與費用,無法區分各製程、各設備或各工單之實際耗電情形。
CNC 加工區配置 8 台 CNC 車床,屬長時間高負載運轉設備,為廠內主要能耗與碳排熱點,卻無法精準掌握各設備於不同工單、不同加工階段之用電量與待機時間。
生產資訊流與能源資訊流尚未整合,能耗與碳排數據無法對應至工單與設備,限制節能減碳決策與持續改善之推動。
導入範圍
工單派工、生產報工(串接 AIoT 自動擷取完成數量,支援開始/暫停/結束報工)、設備稼動監控、工單執行可視化
設備用電監測、能源消耗可視化(總用電量、平均用電、成長率、碳排放量)、工單能耗分析
8 台 CNC 配置 AIoT Sensor 與電表 CT,經 AIoT Smart Box 彙整後傳送至 MES 或 EMS
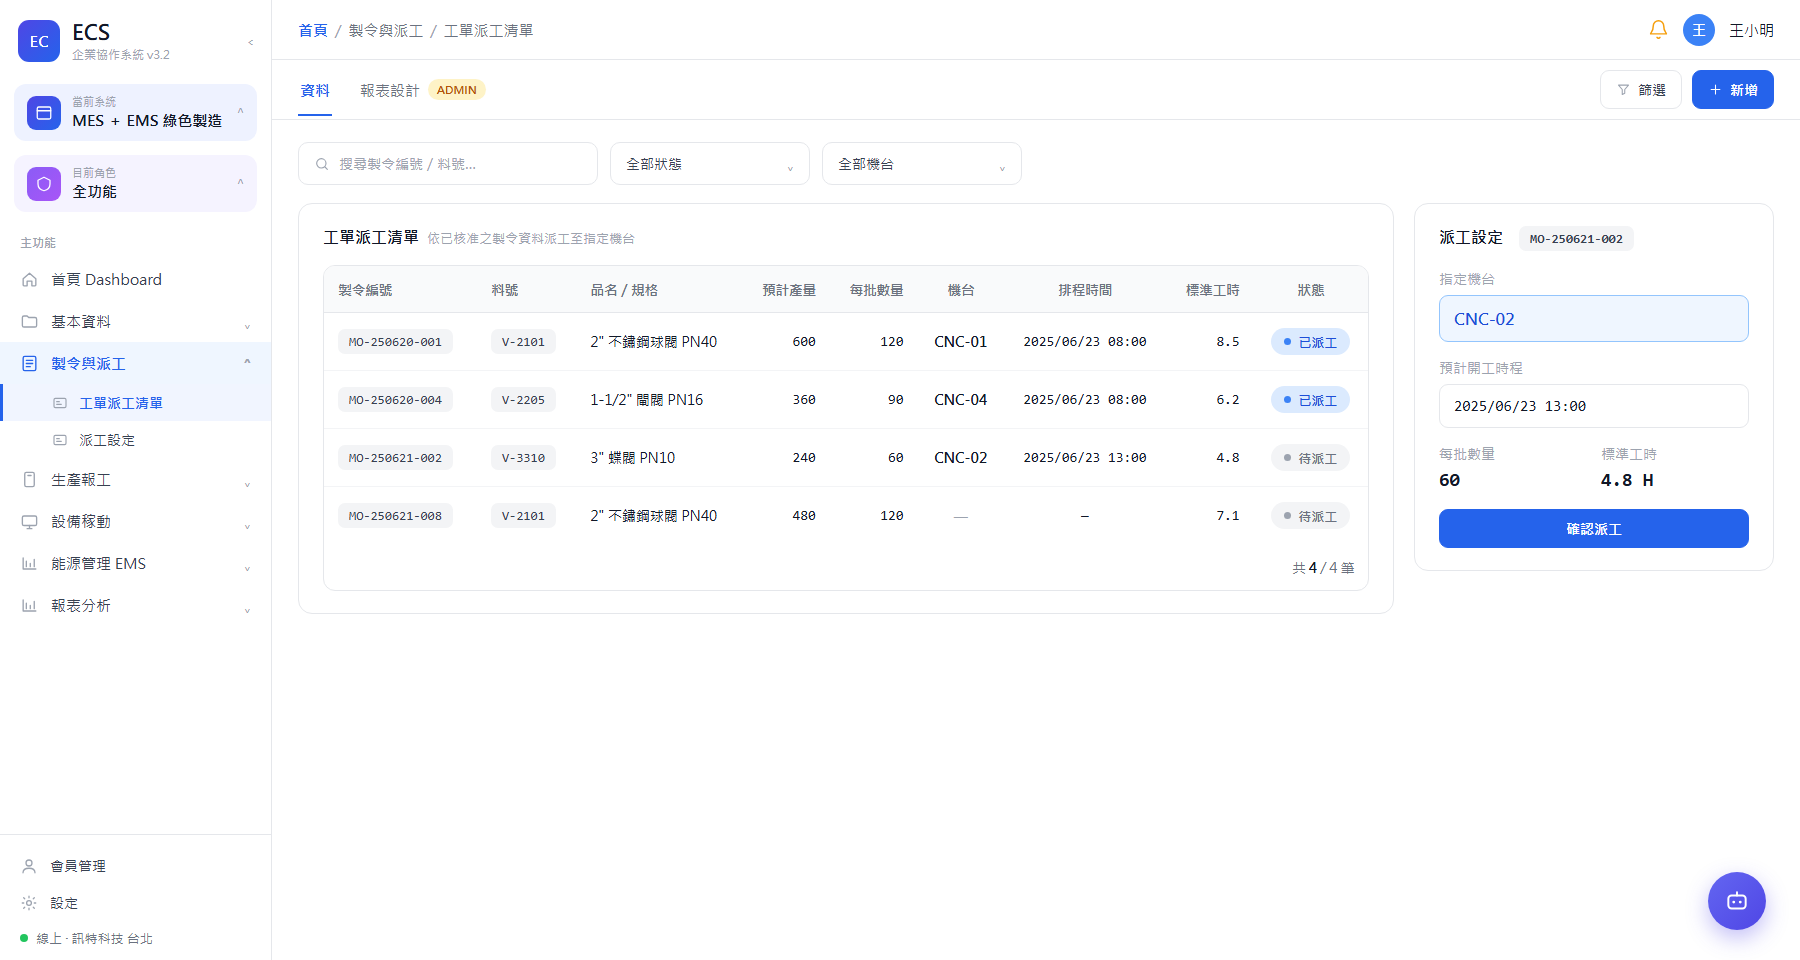
製令下到現場,要看得到派給哪一台、什麼時候開工
依已核准之製令資料,將生產任務派工至指定機台或製程站別並設定預計開工時程;系統以清單化方式呈現製令編號、料號、預計產量、每批數量、標準工時與排程時間等關鍵資訊。
製令管理與工單派工清單 + 派工設定
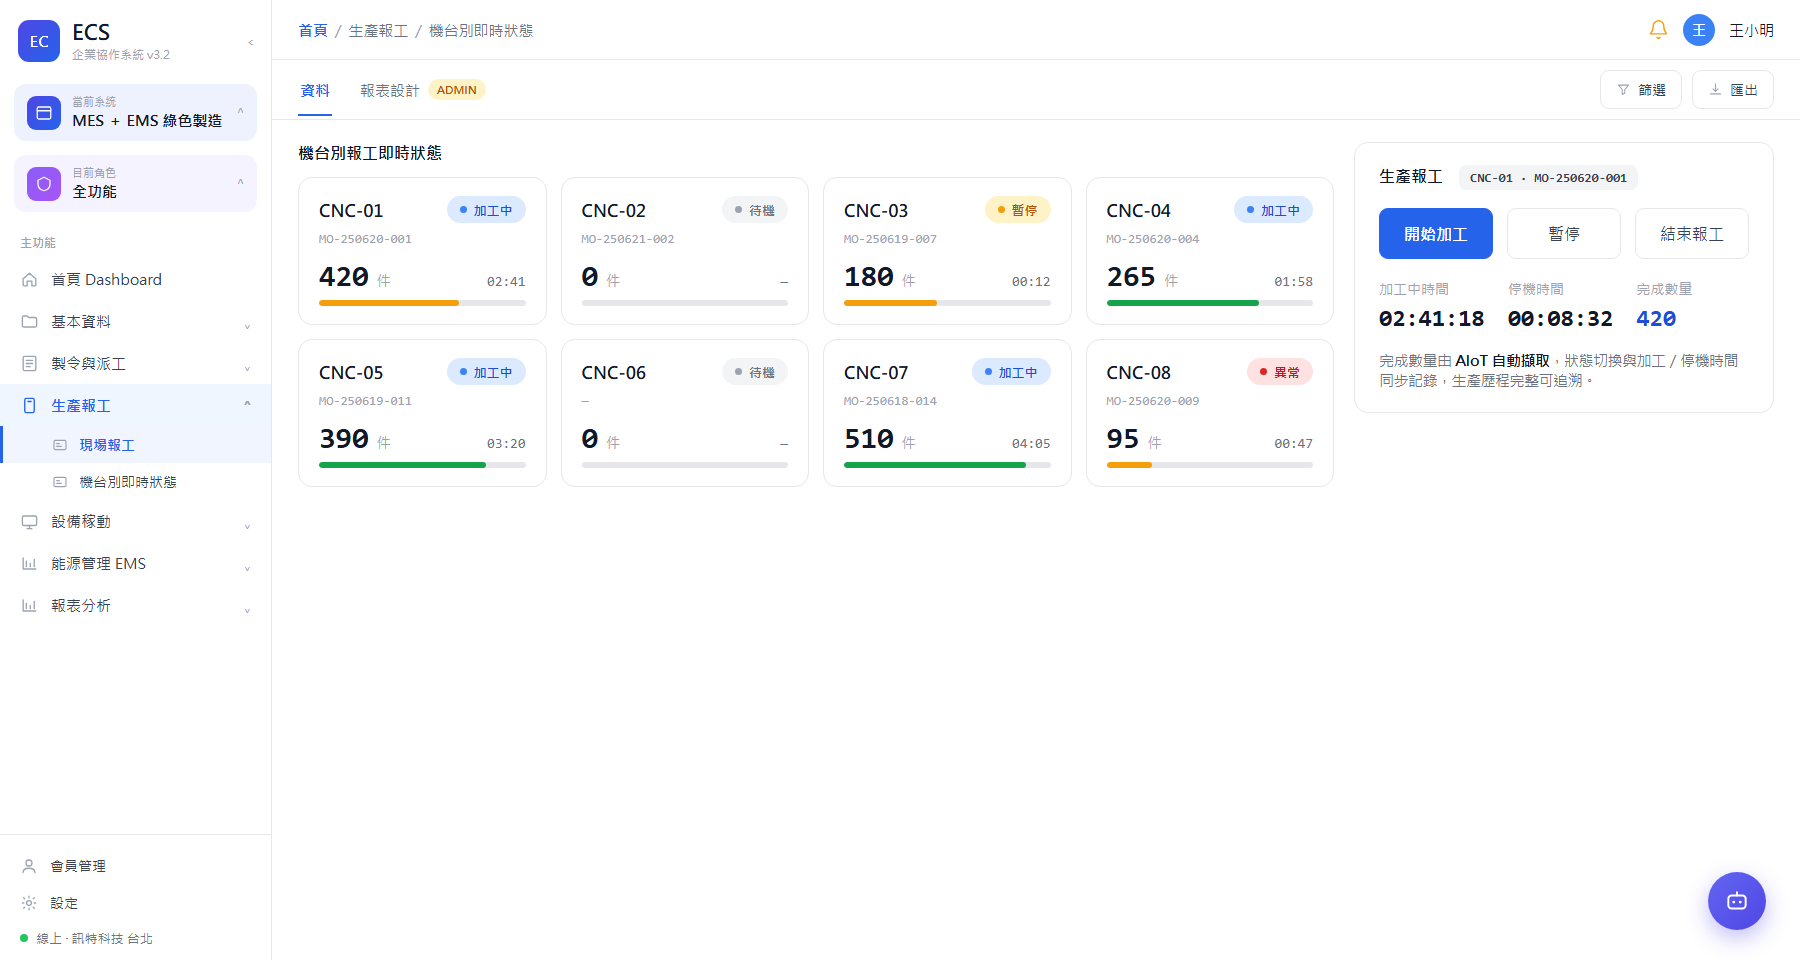
報工不要靠人抄,機台自己回報
串接 AIoT 自動擷取機台完成數量,支援「開始加工」、「暫停」與「結束報工」等狀態切換,並同步記錄加工中時間、停機時間及完成狀態,使生產歷程具備完整可追溯性。
生產報工(開始/暫停/結束)+ 機台別報工即時狀態
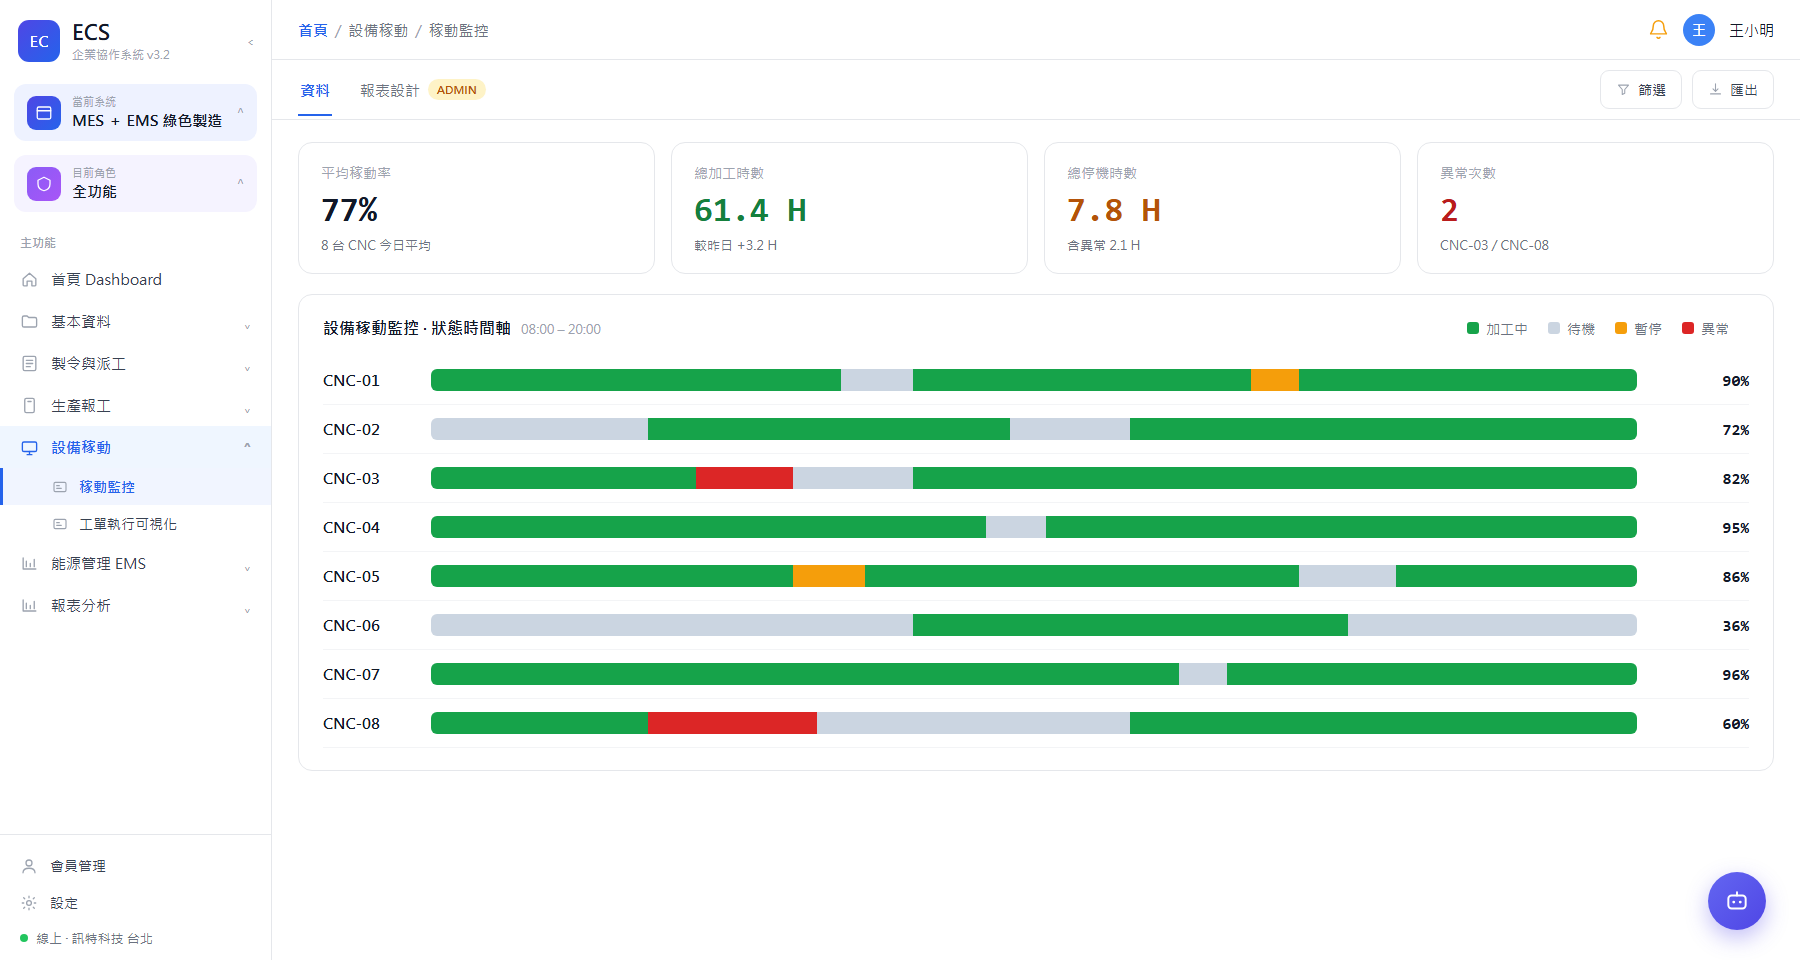
哪台在跑、哪台在等,要一眼看到
整合生產報工與 AIoT 設備狀態回饋資料,以圖像化方式即時顯示各機台加工中、待機、暫停或異常等狀態,並彙整稼動率、加工時數與停機時間。
設備稼動監控(稼動率與狀態時間軸)+ 各機台即時稼動狀態總覽
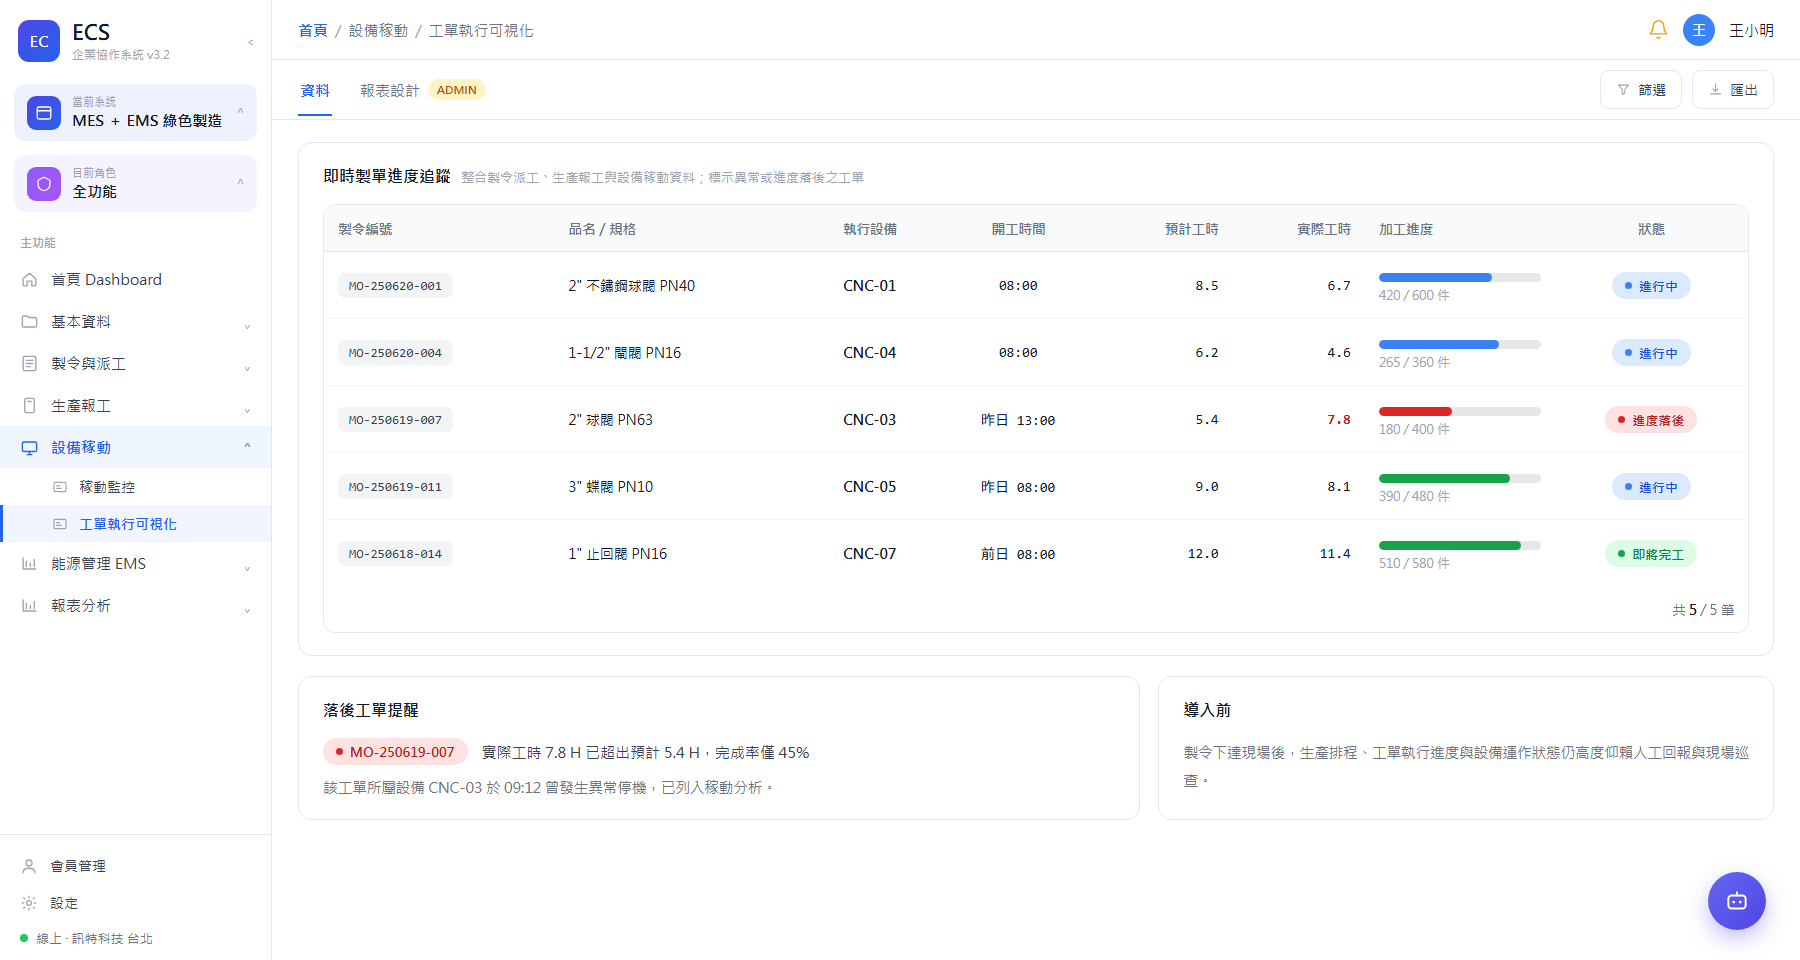
哪張工單落後了,系統要自己標出來
整合製令派工、生產報工與設備稼動資料,於單一畫面即時呈現各工單之開工時間、預計與實際工時、加工進度、執行設備及完成數量,並標示異常或進度落後之工單。
即時製單進度追蹤(工單執行可視化)
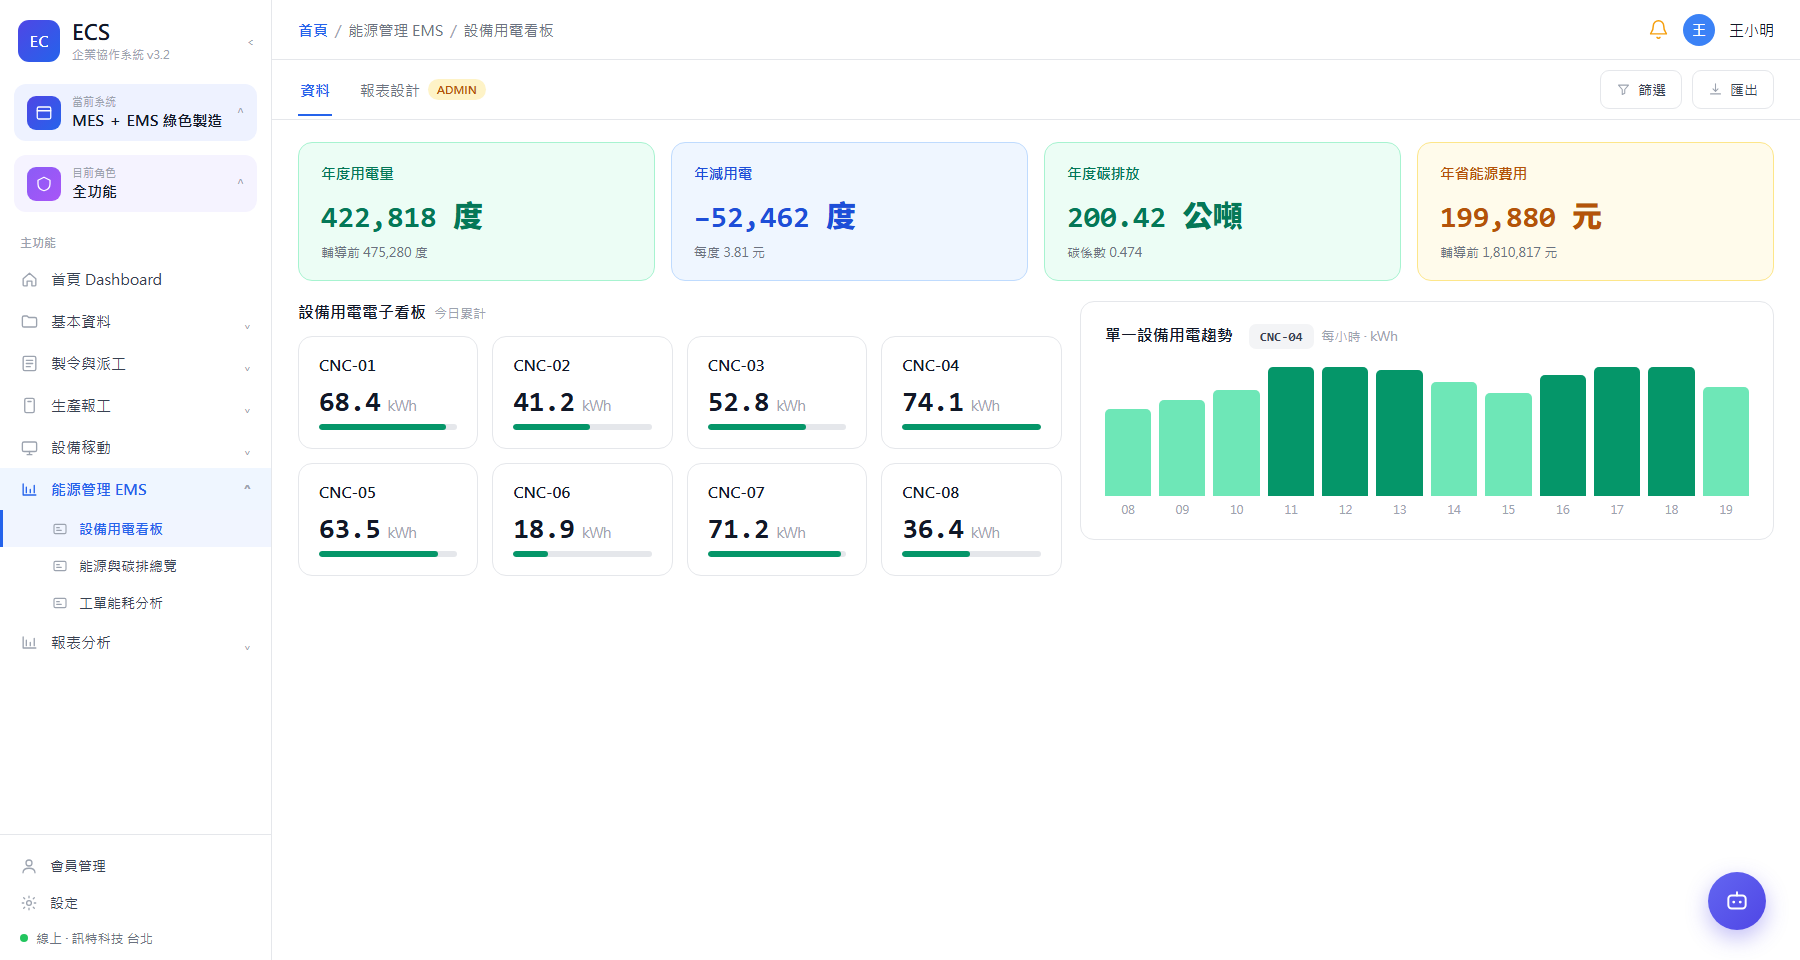
用電要拆到每一台機,不能只有全廠一張帳單
透過 EMS 即時蒐集各生產設備用電數據,依設備別、機台別或期間統計用電量、用電趨勢與用電排名;並彙整總用電量、平均用電量、用電成長率及碳排放量等指標。
EMS 設備用電電子看板 + 單一設備用電趨勢 + 能源消耗與碳排放總覽
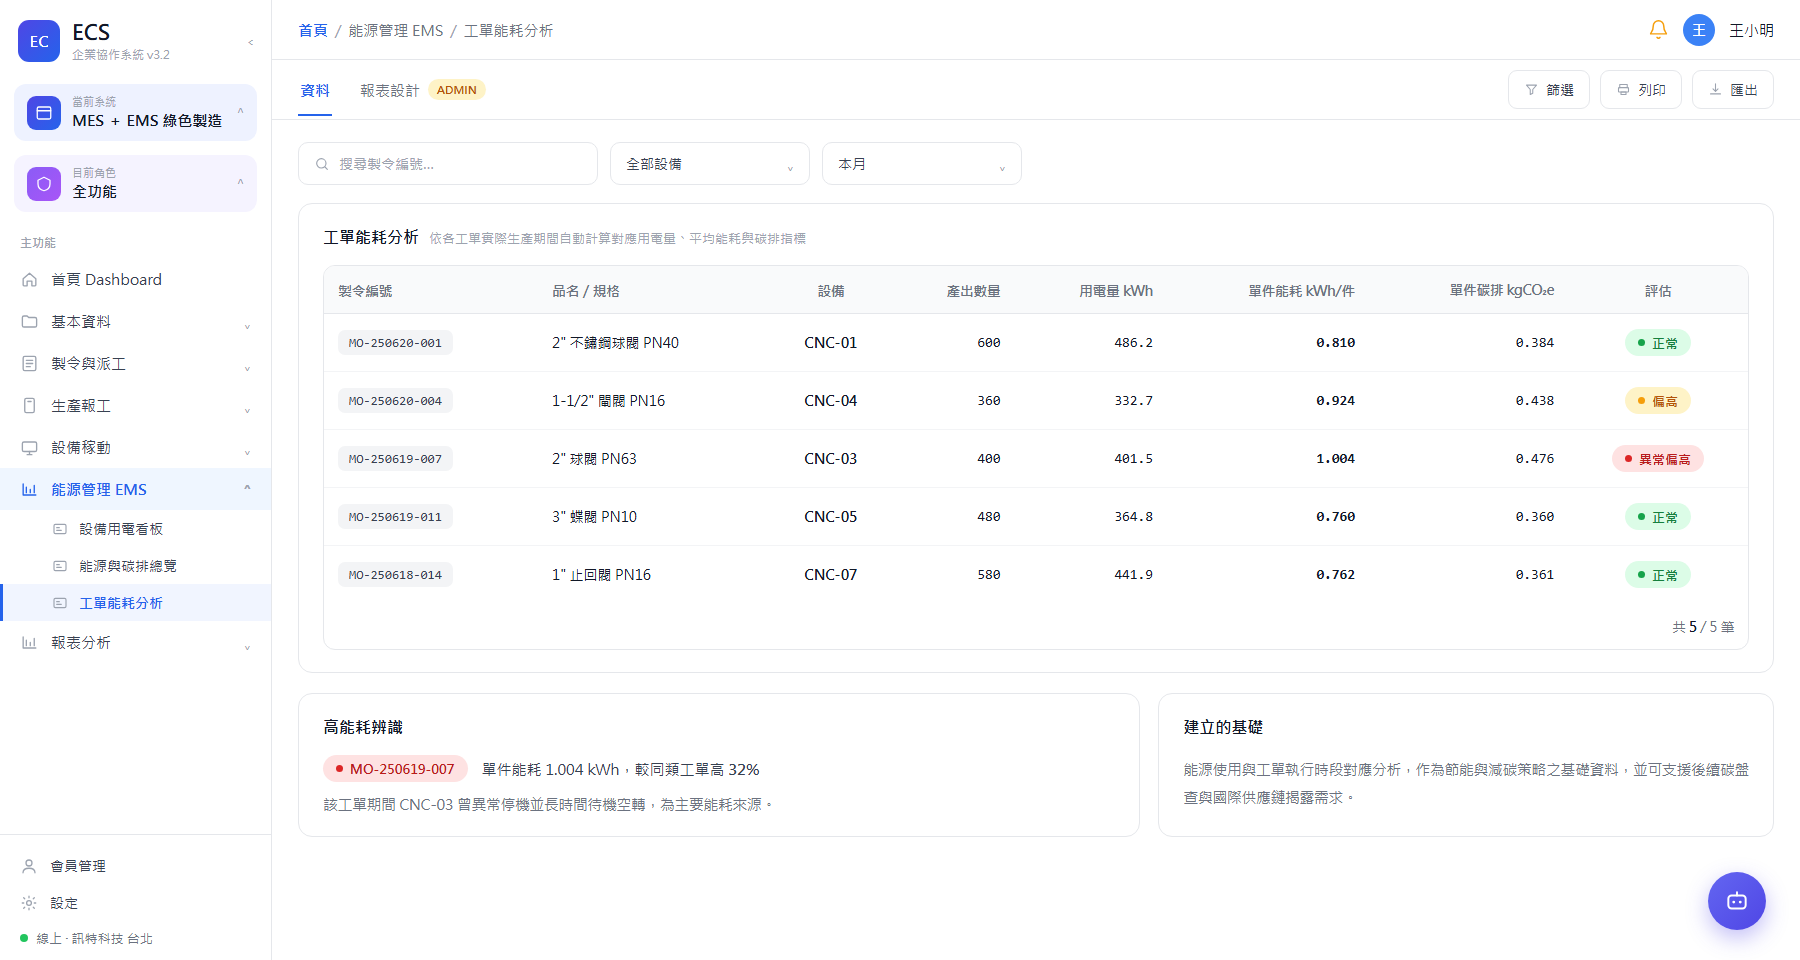
這張工單到底用掉多少電、排了多少碳
整合 EMS 與 MES 資料,依各工單實際生產期間自動計算對應用電量、平均能耗與相關指標,建立工單層級之能耗與碳排資訊。
工單能耗分析(工單層級用電與碳排指標)
導入成效
- 提升生產現場資訊透明度,降低管理依賴經驗之風險:生產報工與設備稼動資訊系統化紀錄,使生產資訊由「事後整理」轉為「即時可視」,取代人工回報與現場巡查。
- 建立可追溯之生產執行紀錄,強化製程管理基礎:系統紀錄工單起訖時間、設備使用狀況與產出數量,作為產能評估、排程調整與作業優化之依據。
- 提升設備稼動掌握能力,改善生產調度效率:系統化呈現設備運轉與待機狀態,辨識稼動瓶頸並合理配置人機資源。
- 強化能源使用透明化,奠定節能管理文化:能源使用狀態由整體帳單落實至設備層級,協助企業建立「看得見、管得動」之能源管理觀念。
- 建立能耗與生產關聯觀念,支援減碳管理方向:將能源使用與工單執行時段對應分析,作為制定節能與減碳策略之基礎資料。
- 促進內部管理制度內化,提升組織運作成熟度:生產與能源管理流程逐步制度化,減少對個人經驗之高度依賴,強化企業長期營運韌性。