
THE STORY
導入背景與成效
01
現場生產製造仰賴人工與紙本記錄領料、報工生產、托外加工與製程檢驗等,管理階層無法即時掌握現場物料、生產與品質狀況。
02
機台運轉、稼動與異常須仰賴人員現場巡檢回報,造成稼動率無法提升、異常處理延誤。
03
生產資訊以紙本逐筆抄寫再由生管彙整登打 ERP,造成料帳不一致、資訊落後且易生填寫錯誤,增加人工工時與管理成本。
導入範圍
ERP
產品追蹤追溯、製程管理、採購進貨模組
MES
ERP 串接模組、行動單據執行模組、行動資訊快查模組、標籤列印模組、eSOP 模組
機聯網
即時蒐集機台運轉與檢測數據,回傳 MES 並驅動可視化看板與 Line 異常通知
這家廠要的
報工要快,而且看得到加工圖
ERP 開立製令單,生管設定生產途程產生製令憑證;現場人員刷製令憑證二維碼快速報工,系統記錄開/完工時間並自動產出移轉單與報工單。
系統畫面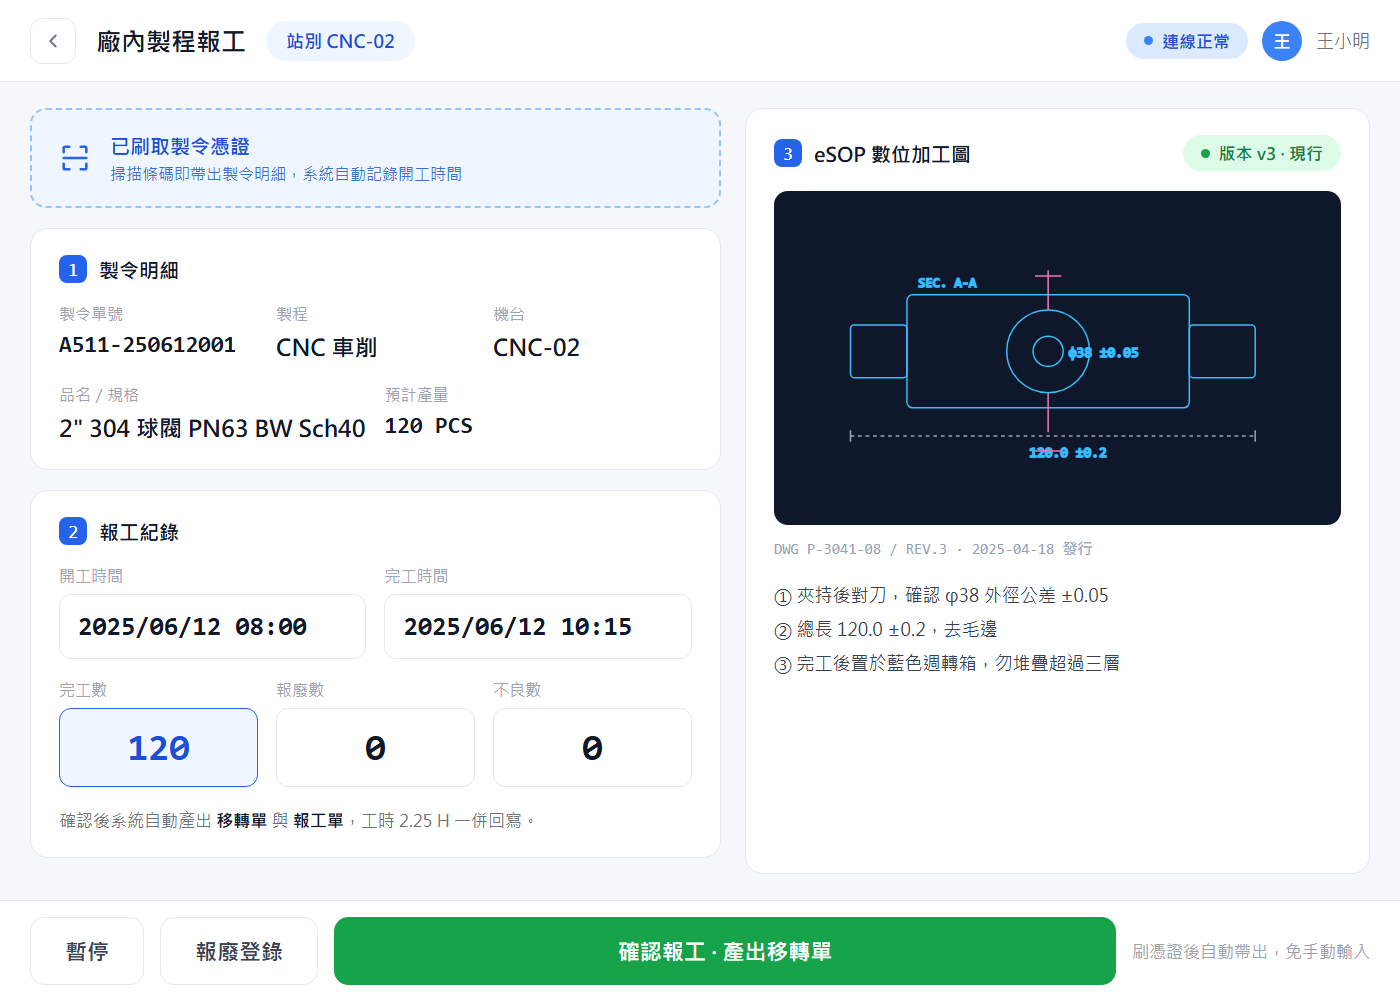
行動報工 + eSOP 數位加工圖
這家廠要的
領料不要再回 ERP 一筆一筆敲
選擇製令單執行快速領料,免於 ERP 逐筆輸入。
系統畫面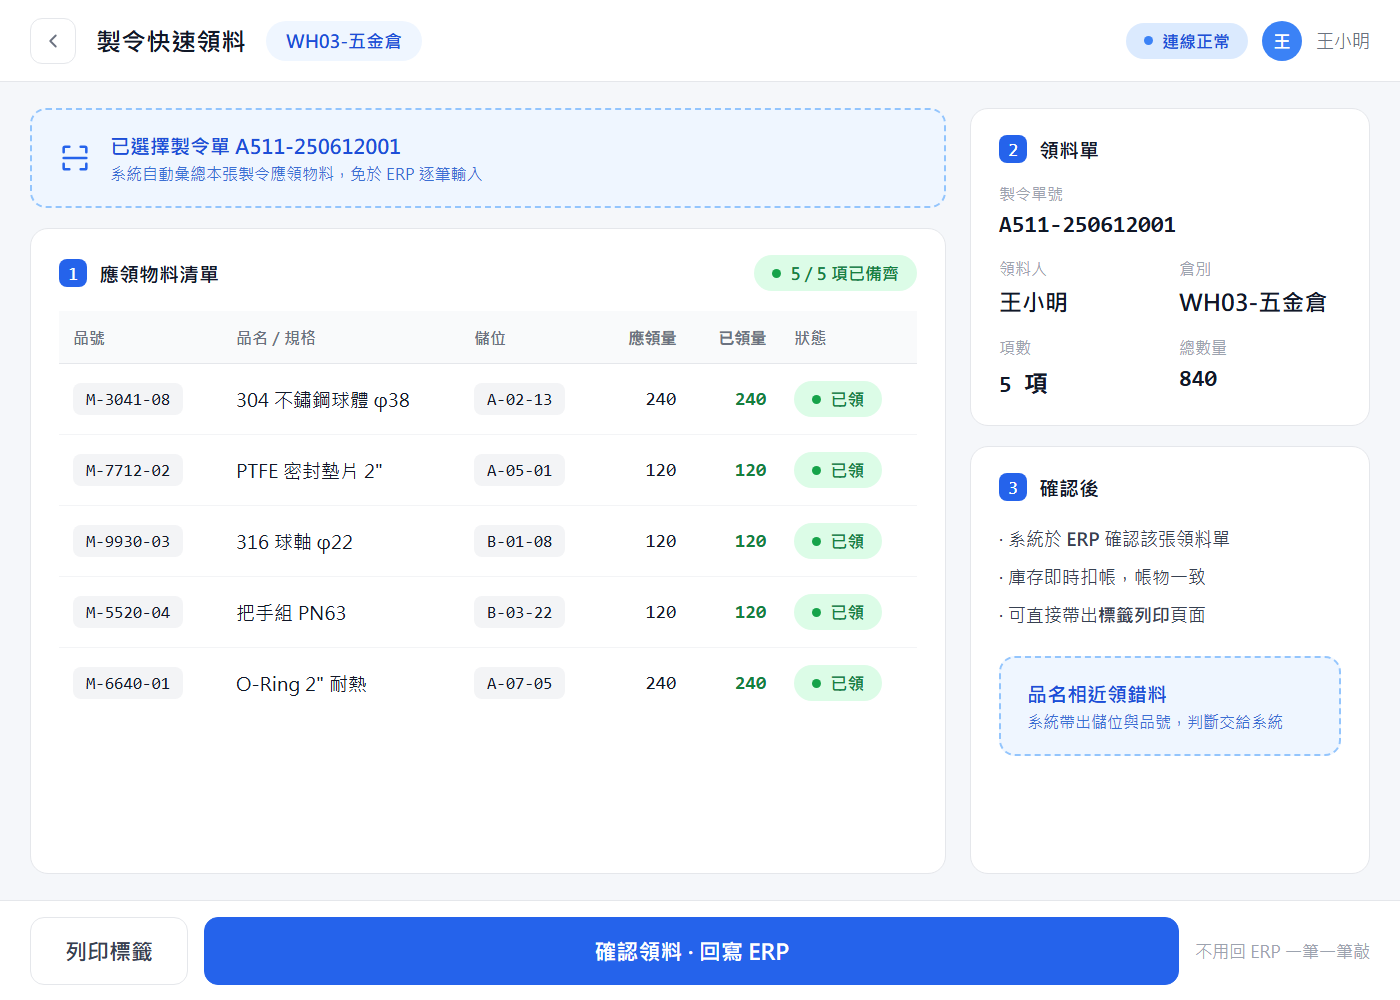
製令快速領料
這家廠要的
托外加工回廠要驗得清楚
托外加工回廠時,收貨人員選擇廠商驗收並填寫完工、報廢與不良數,系統自動產出移轉單。
系統畫面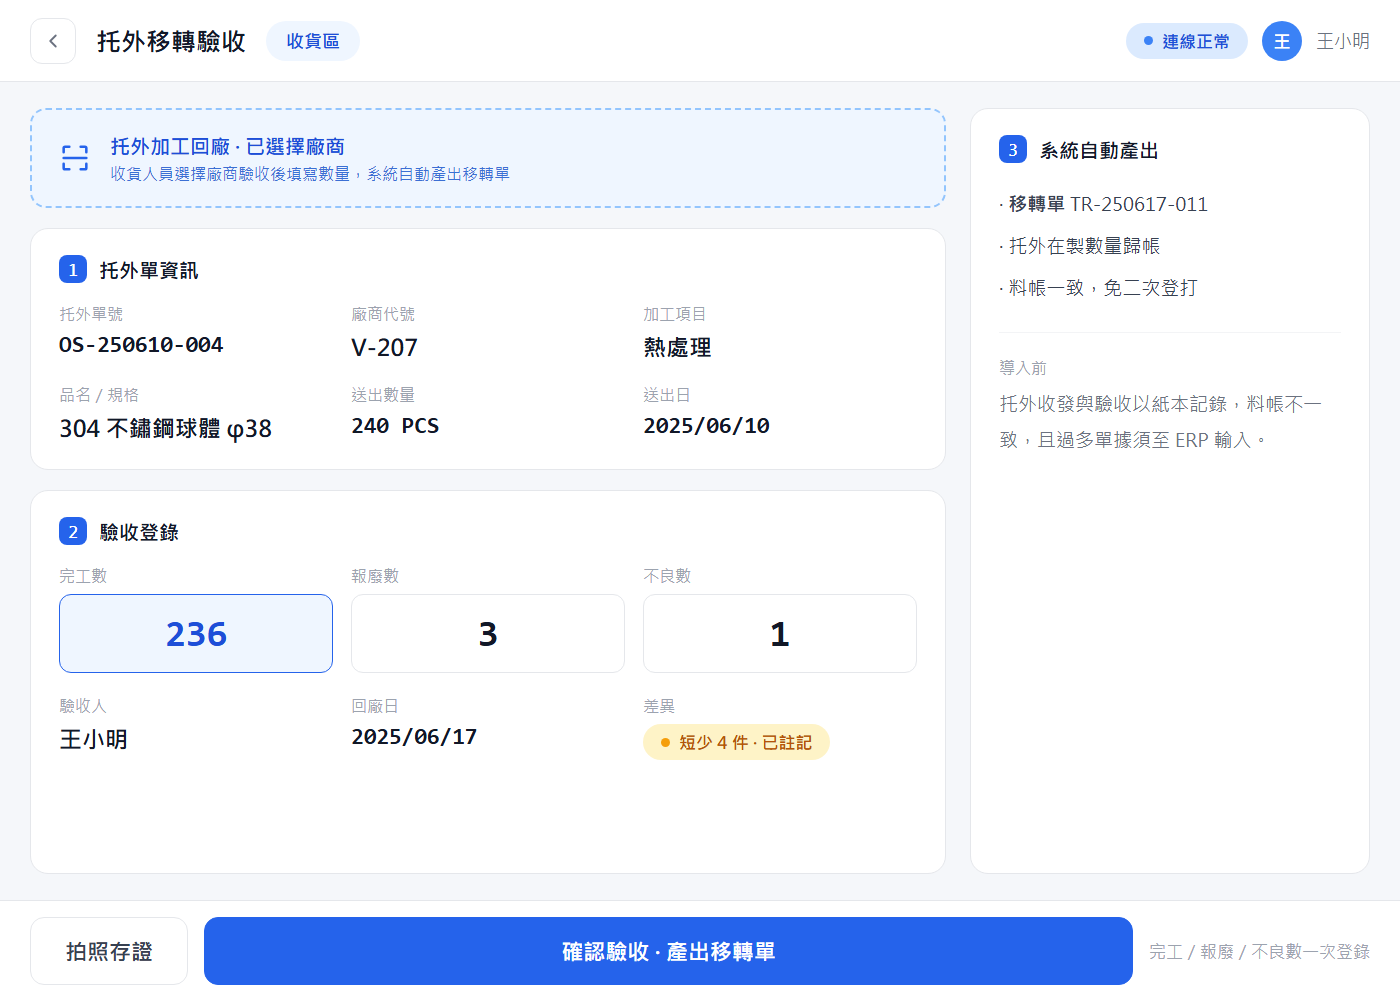
托外驗收(完工/報廢/不良數)
這家廠要的
檢測數據要綁到那一件產品身上
掃描產品序號標籤,透過機聯網將檢測數據即時回傳並綁定該產品。
系統畫面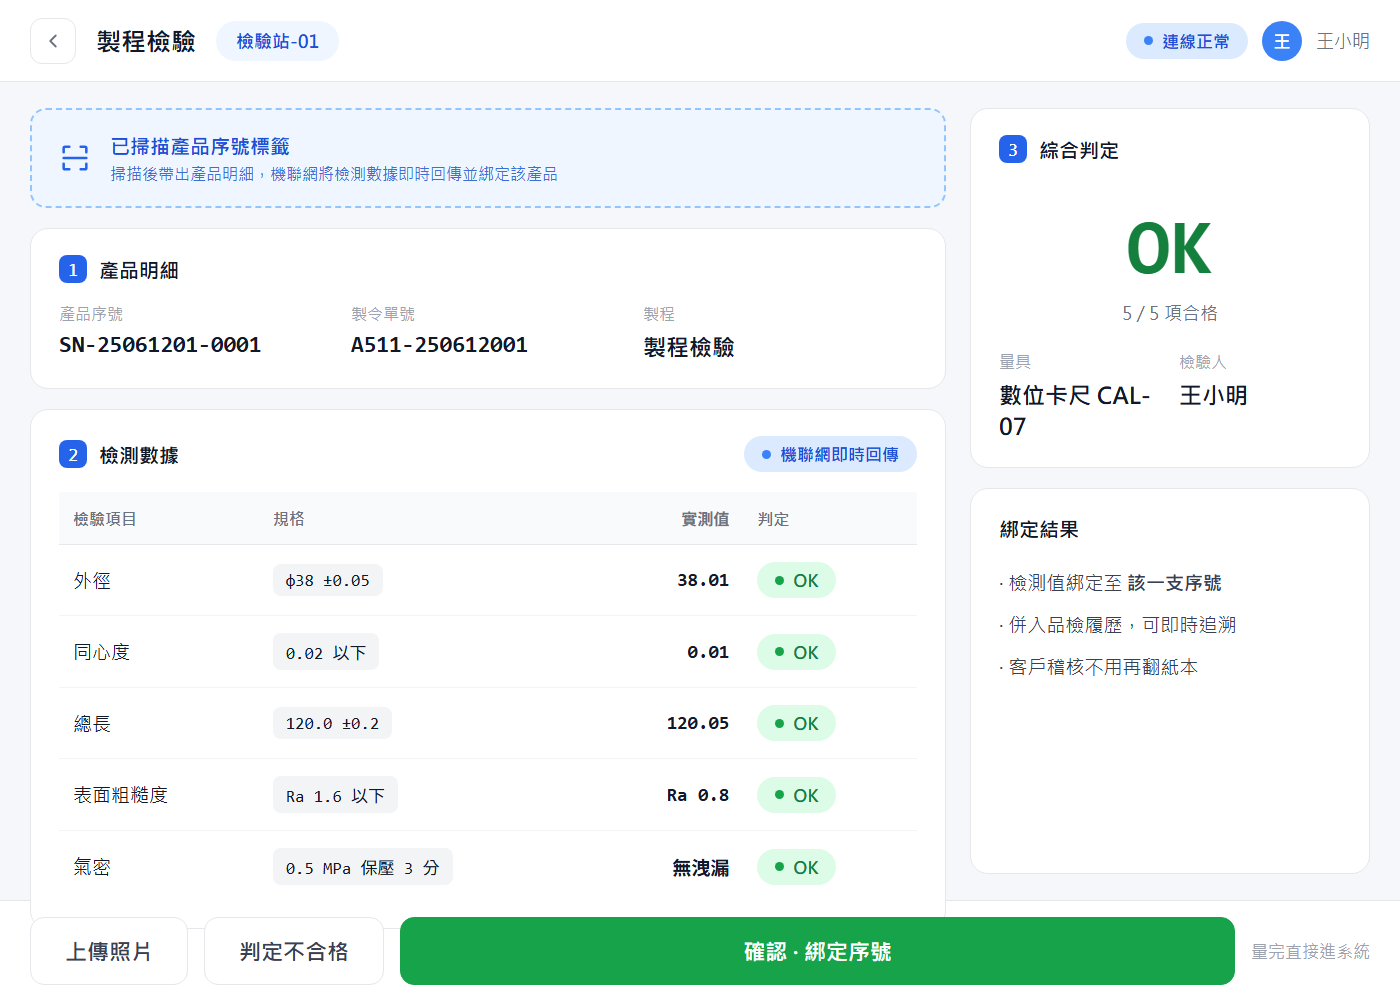
製程檢驗(掃序號綁檢測數據)
這家廠要的
製令做到哪、還缺什麼料,要一眼看到
製令進度看板搭配製令欠料表。
系統畫面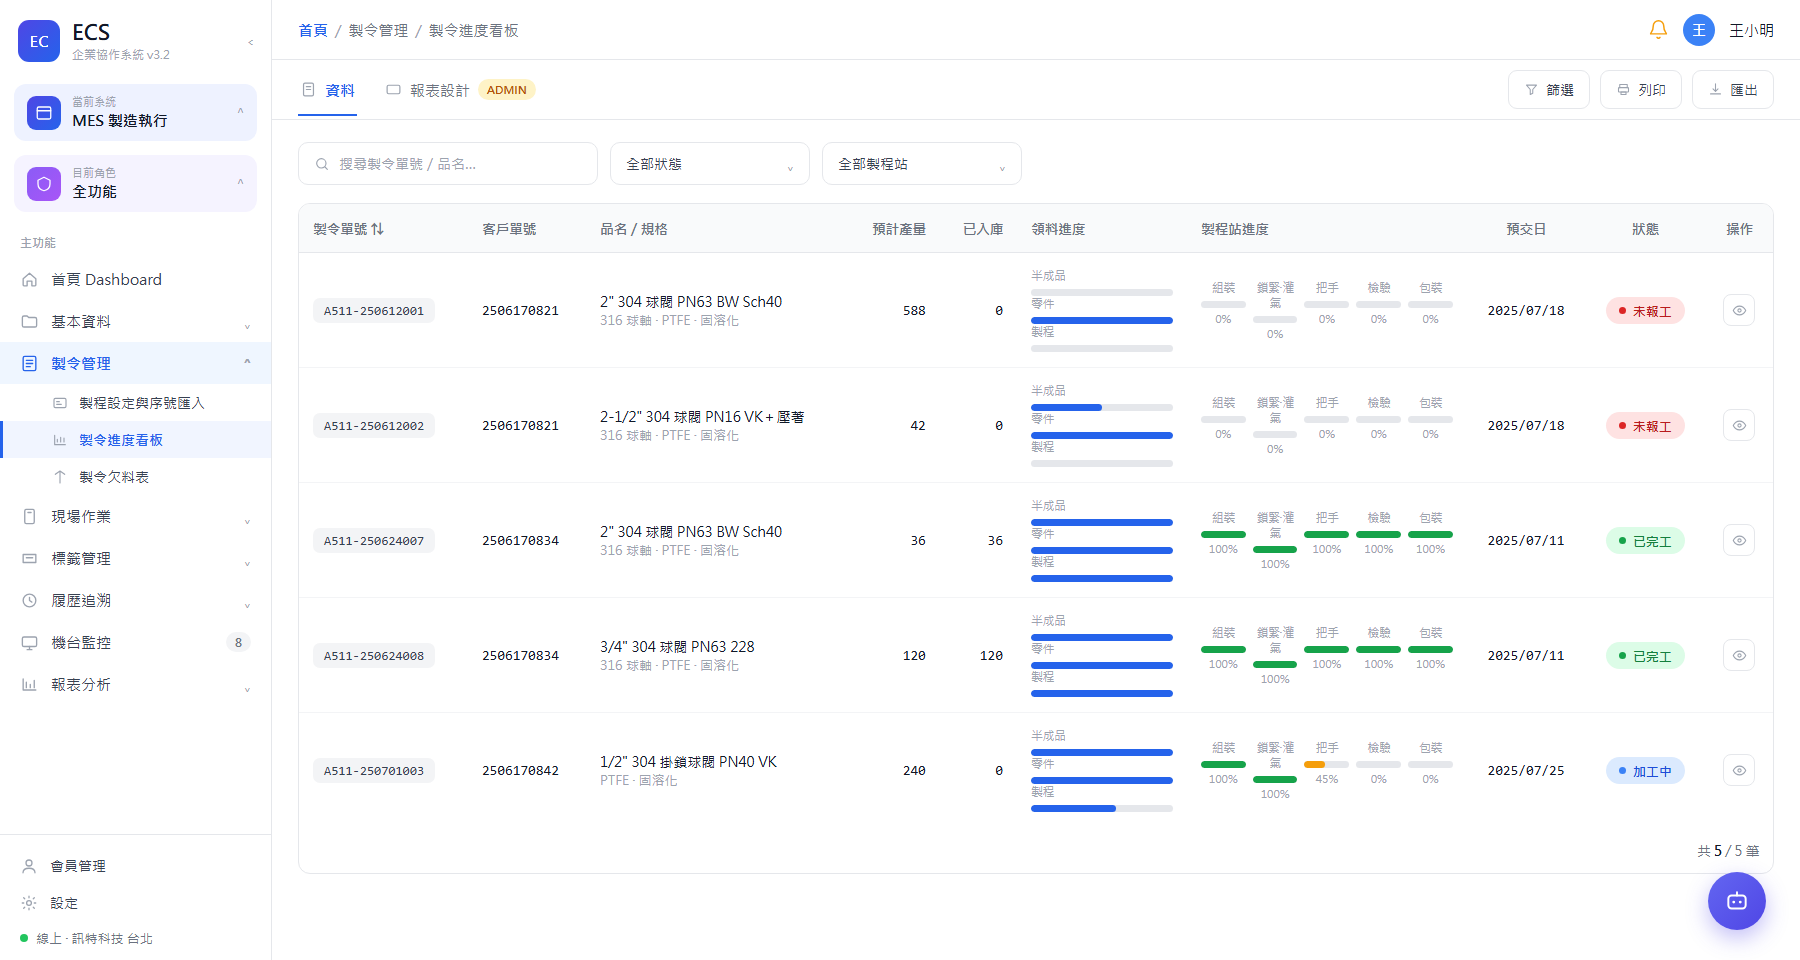
製令進度看板 + 製令欠料表
這家廠要的
進貨和品檢要能在現場做完
以行動裝置執行行動進貨與行動品檢。
系統畫面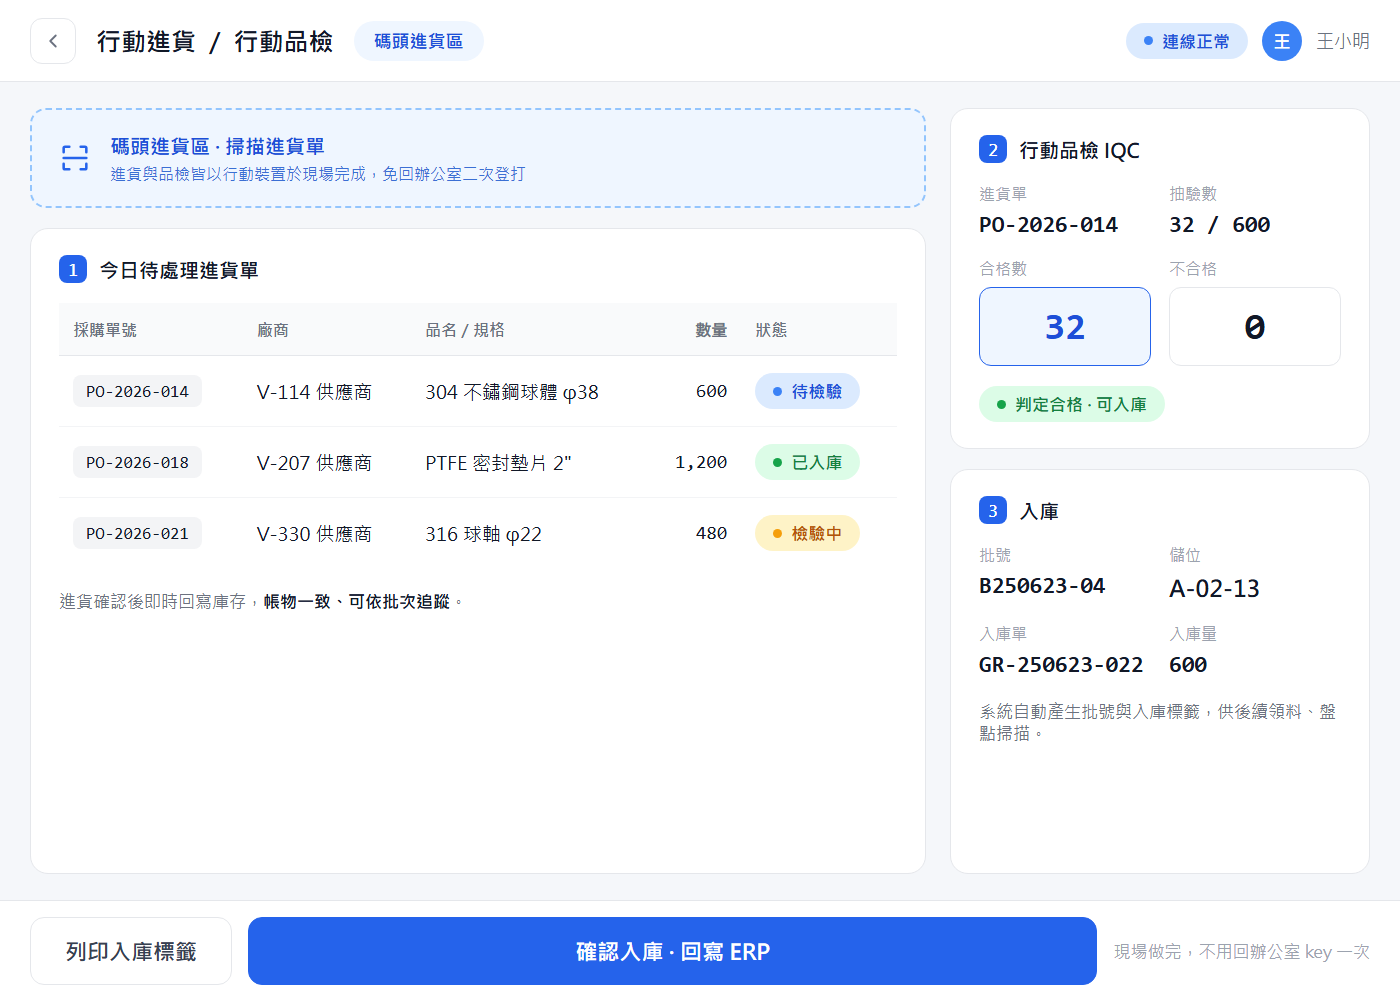
行動進貨 + 行動品檢
這家廠要的
機台異常不要等人巡到才知道
機台生產查詢、生產趨勢圖查詢、機台異常查詢,異常時 Line 即時通知。
系統畫面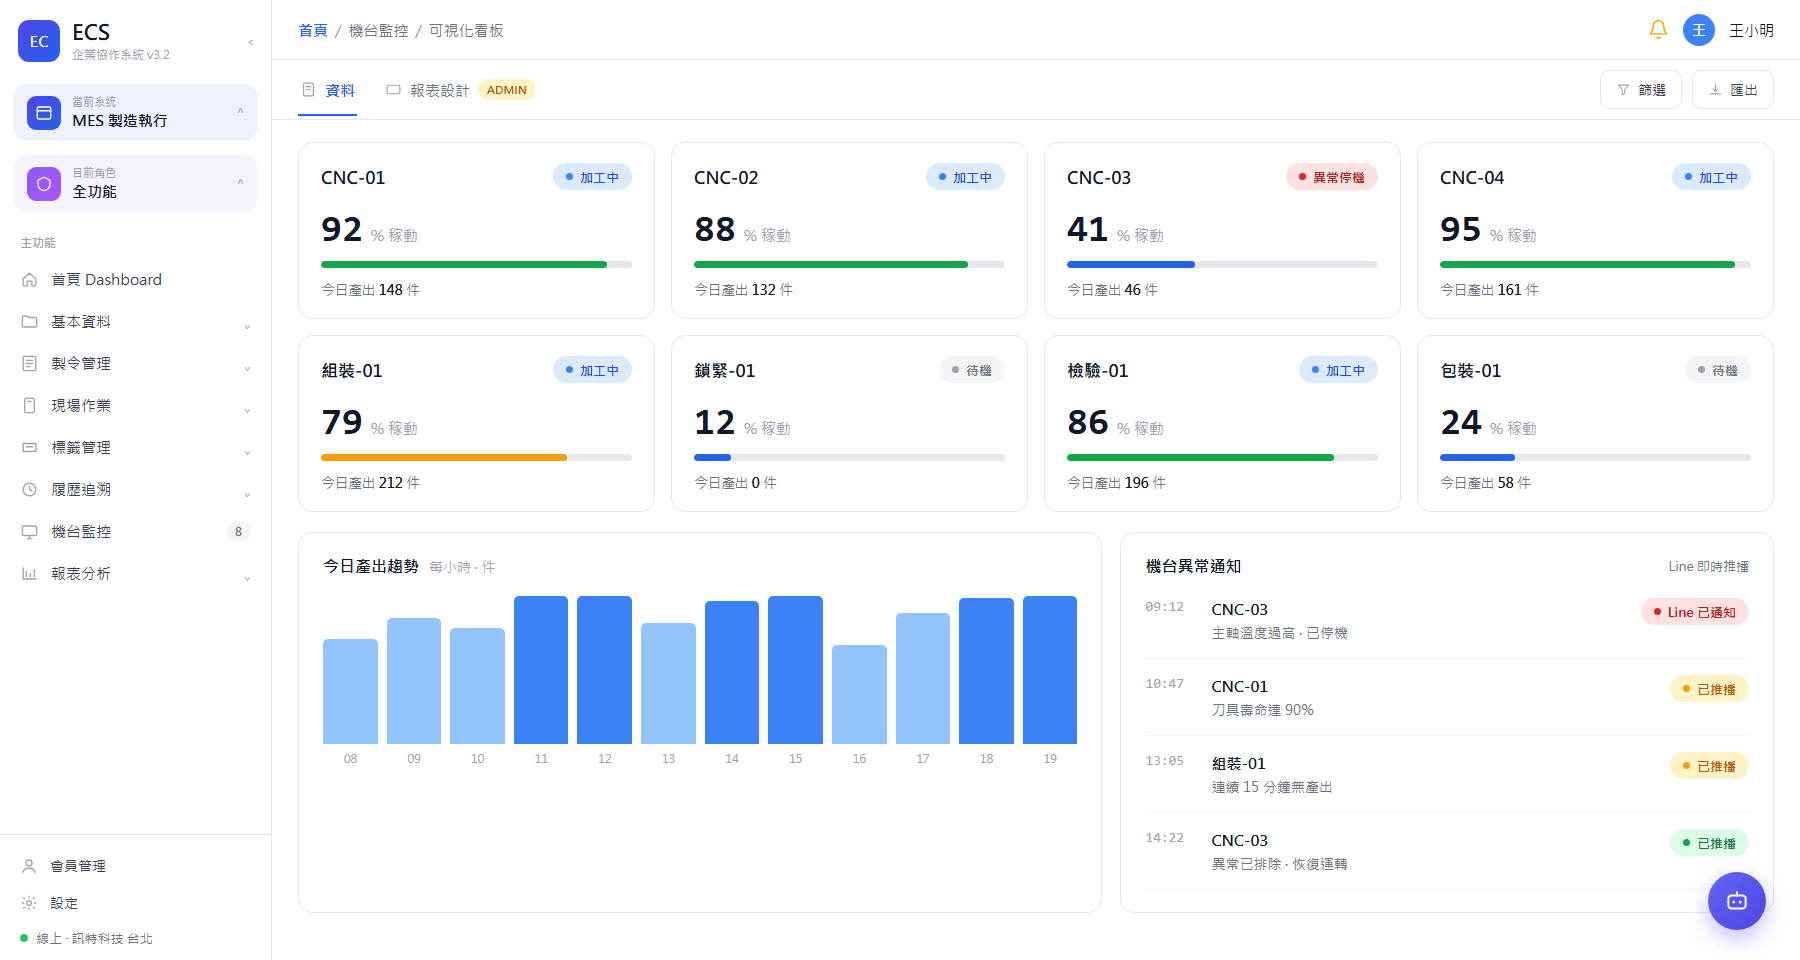
機台可視化看板(生產/趨勢/異常)+ Line 通知
導入成效
3 小時 → 0.5 小時
異常處理時間
85% → 90%
訂單達交率
10% → 5%
人工錯誤發生機率
1 小時 → 0.5 小時
生產效能資訊分析時間
- 建立機聯網可視化看板,即時掌握各機台稼動與生產狀態,並透過 Line 異常主動通知,大幅縮短異常反應時間。
- 建立自動化生產規劃系統,避免傳統人力抄寫缺失,並擁有產品資訊追溯性,完整產出生產履歷。
- 持續累積生產與機台運轉資料,建立多元化資料庫,協助強化工程與管理決策能力與品質。